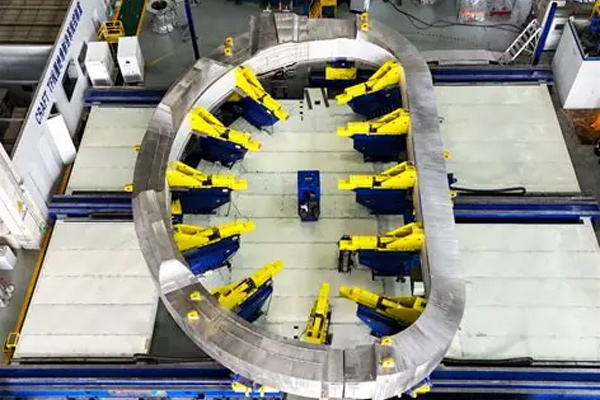
用於噴砂處理的白色熔融氧化鋁 #24目磨料,適用於TF磁鐵
TF超導磁體的主要基材由316LN/304L奧氏體不銹鋼、銅合金導體和絕緣基體組成。噴砂處理的目的是去除表面氧化皮和油污,以實現可控的表面粗糙度,並增強環氧樹脂或聚醯亞胺絕緣層的結合強度。關鍵限制條件包括嚴格禁止鐵磁性雜質、要求殘留污染物極少、控製表面形貌以及避免引入可遷移的金屬離子。白色熔融氧化鋁的Al₂O₃含量≥99.2%,幾乎不含遊離鐵和磁性物質。相較之下,棕色熔融氧化鋁含有鐵(Fe)和鈦(Ti)雜質;在超導線圈特有的低溫和強磁場條件下,這些雜質會感應出渦流、磁噪聲和局部發熱,從而降低臨界電流。因此,高純度白色24目熔融氧化鋁是TF磁力噴砂的必備選擇,而棕色熔融氧化鋁、鋼砂和鐵砂則不適用。具體原因如下:
-
材料特性:白色熔融氧化鋁不含鐵磁性雜質,滿足超導磁鐵在低溫、高磁場環境下運作並需要絕緣黏接的嚴格潔淨度要求。棕色熔融氧化鋁和鋼砂含有鐵雜質,有磁鐵淬火的風險。
-
粒徑機制:F24 粒徑在錨定紋路深度、除垢效率和基材損傷之間取得了最佳平衡;較細的粒徑(F46/F60)只適用於精密加工後的輕微粗加工,不能有效去除厚軋製氧化皮。
-
工程案例研究:在ITER、JT-60SA和CFETR等專案中,對於原型TF線圈,F24目白色熔融氧化鋁始終適用於熱軋導體的預處理。而WFA 46目則用於精密加工導體。這兩種製程在國內外聚變工程項目中均有平行應用。
-
風險參數:由於 F24 顆粒尺寸較大,必須嚴格控制噴砂壓力和噴砂後清理,以防止顆粒嵌入基材並造成微損傷。
關於粒度及磨料選擇更深的問題:
首先,為什麼要選擇 24 目白色熔融氧化鋁?
白色熔融氧化鋁24目粒度標稱值約為600–850 μm。其顆粒大而鋒利,每次衝擊可產生高衝擊能量,因此適用於粗化厚氧化層、厚軋製氧化皮和大面積導體基材;一次即可形成較深的錨固層(Rz 60–100 μm)。絕緣黏接系統需要較大的錨固層深度,而較深的錨固層可顯著增強環氧樹脂界面處的機械互鎖強度。
-
較細的粒徑(F46/F60)只能形成較淺的粗糙度(Rz 20–45 μm),導致結合強度不足;在高電流和低溫熱循環條件下,絕緣層容易發生分層或脫黏。國內等離子體物理研究所的TF導體基準製程採用F46粒度-一種適用於氧化層較薄導體的中等粗糙度粒度-這與F24粒度製程截然不同。
-
粒度大於 F24(例如 F12/F16)的磨粒會產生過大的衝擊能量,導致基材發生塑性變形、表面微裂紋和應力集中。在 4.2K 的低溫循環過程中,微裂紋的擴展可能導致導體疲勞失效。此外,粗磨粒極易發生難以清除的顆粒嵌入;嵌入的顆粒在磁場作用下會成為缺陷源。
-
WFA F24 代表了粗糙化處理的最佳平衡點:它能提供足夠的錨定輪廓深度、可控的塑性變形和良好的清潔性。因此,F24 白熔融氧化鋁適用於國際熔接裝置中 TF 線圈製造規範所要求的厚氧化層導體的預處理。
其次,為什麼不選擇其他噴砂磨料呢?
-
棕色熔融氧化鋁(BFA):成本低廉,但含有鐵和鈦;殘留的鐵磁性雜質在強磁場中會導致局部發熱,可能引發淬火,因此不適合用於 TF 超導磁鐵。
-
碳化矽(SiC):硬度高,切削能力強,但顆粒極脆;斷裂後,超細粉末容易嵌入基材中,很難清除;有導電風險,因此不能用於絕緣系統。
-
鋼砂/鐵丸:具有鐵磁性;立即排除。
-
玻璃珠:球形;僅適用於表面精加工,但無法形成足夠的錨固輪廓;導致絕緣黏合強度差;僅用於拋光,不可用於黏合前的表面粗糙化。